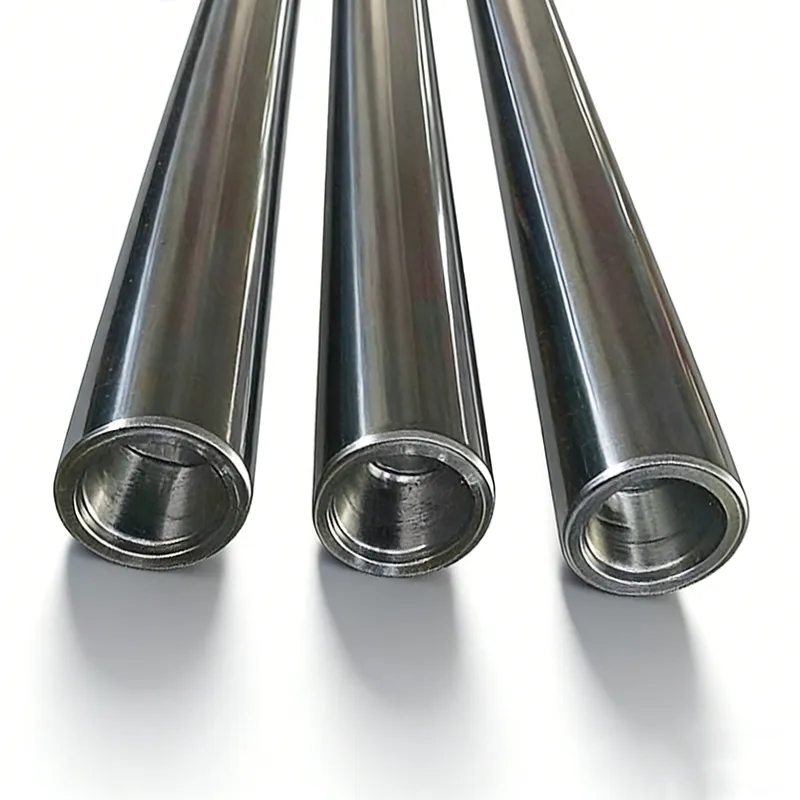
Hidraulični cilindar sa šupljim klipnim štapom


Vođica je ključni povezujući i nosivi element hidrauličnog cilindra. Široko se koristi u hidrauličnim i pneumatskim aktuatorima, a karakteriše ga visokofrekventno kretanje i strogi tehnički zahtjevi, zbog čega se smatra preciznim pokretnim dijelom.
Kao primjer uzmimo hidraulični cilindar koji se sastoji od cijevi cilindra, šipke klipa, klipa i završnih poklopaca.
Kvalitet obrade šipke klipa izravno utiče na vijek trajanja i radnu pouzdanost cijelog cilindra.
Šipke klipa zahtijevaju visokopreciznu obradu. Propisana hrapavost površine je Ra 0,4–0,8 μm, sa strogim zahtjevima za koaksijalnost i otpornost na habanje.
Strukturno gledano, šipka klipa je vitka osovina, što obradu čini posebno zahtjevnom i predstavlja dugoročni izazov za inženjere proizvodnje.
Poboljšanje površine valjanjem (burnishing)
Tehnologije obrade površine primjenjuju se radi povećanja otpornosti šipke klipa na koroziju i kašnjenja pojavljivanja te širenja zamornih pukotina, čime se poboljšava otpornost na umor.
Valjanjem se na površini formira sloj očvršnule hladnom deformacijom. Ovaj proces smanjuje elastična i plastična deformisanja na kontaktu, značajno poboljšavajući otpornost površine na habanje, istovremeno uklanjajući greške termičkog oštećenja (tzv. "spaljivanje") koje se često javljaju kod konvencionalne brušene obrade.
Nakon valjanja, smanjena hrapavost površine poboljšava tačnost naleganja i smanjuje trenje između šipke klipa i brtvila ili brtvenih prstenova tokom povratnog kretanja. Time se smanjuje habanje brtvila i produžuje ukupan vijek trajanja hidrauličnog cilindra.
Zbog toga se valjanje prepoznaje kao visokokvalitetan i pouzdan postupak završne obrade površine u proizvodnji šipki klipa.
Tehničke specifikacije šipke klipa
Klasa tolerancije vođice: F7–F9
Hrapavost površine vođice: Ra 0,3–0,6 μm
Tvrdoca površine vođice: HRC 58–64
Dubina očvrslog sloja (površina šipke klipa): 1–3 mm
Tačnost obrade (radijalni bacanjem): 0,02–0,05 mm
Ravnoća: ≤ 5 μm po 100 m
Debljina hromiranja: 0,025–0,035 mm
Preporučeni proizvodi
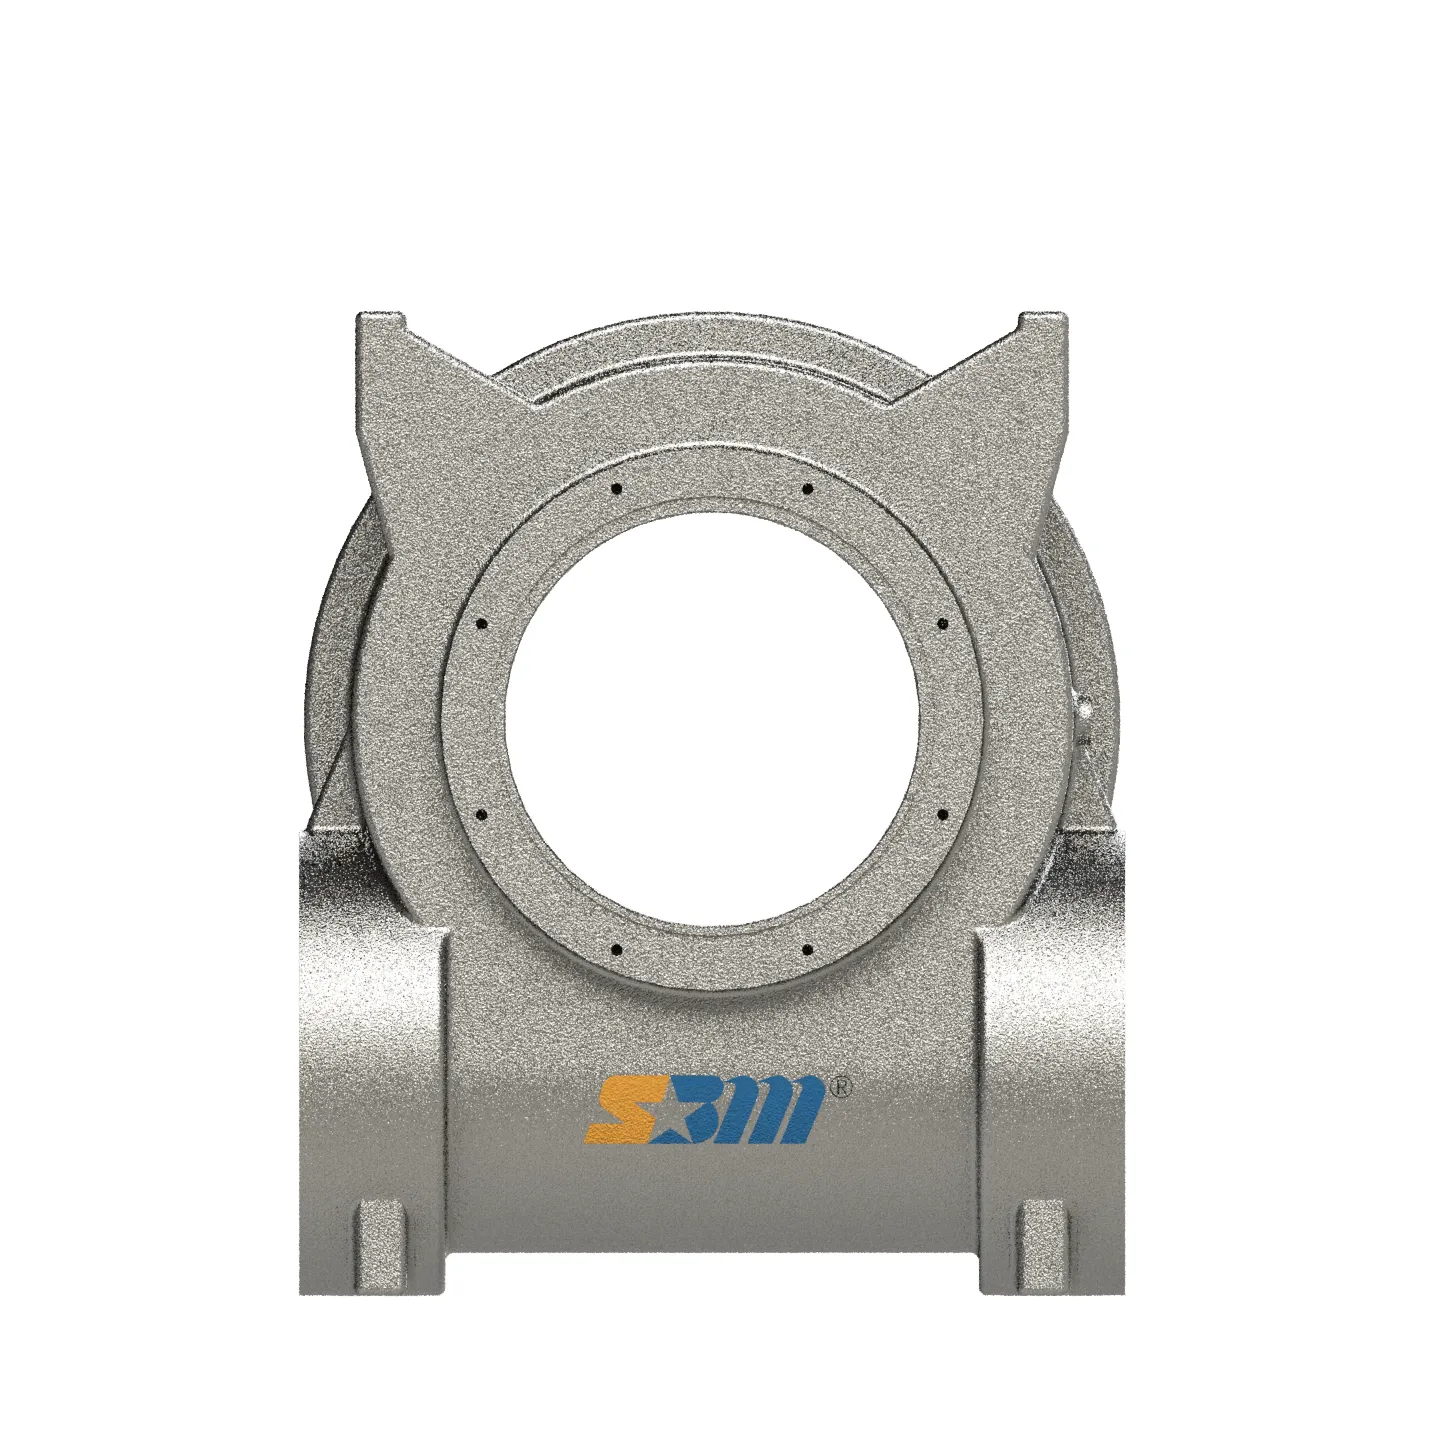
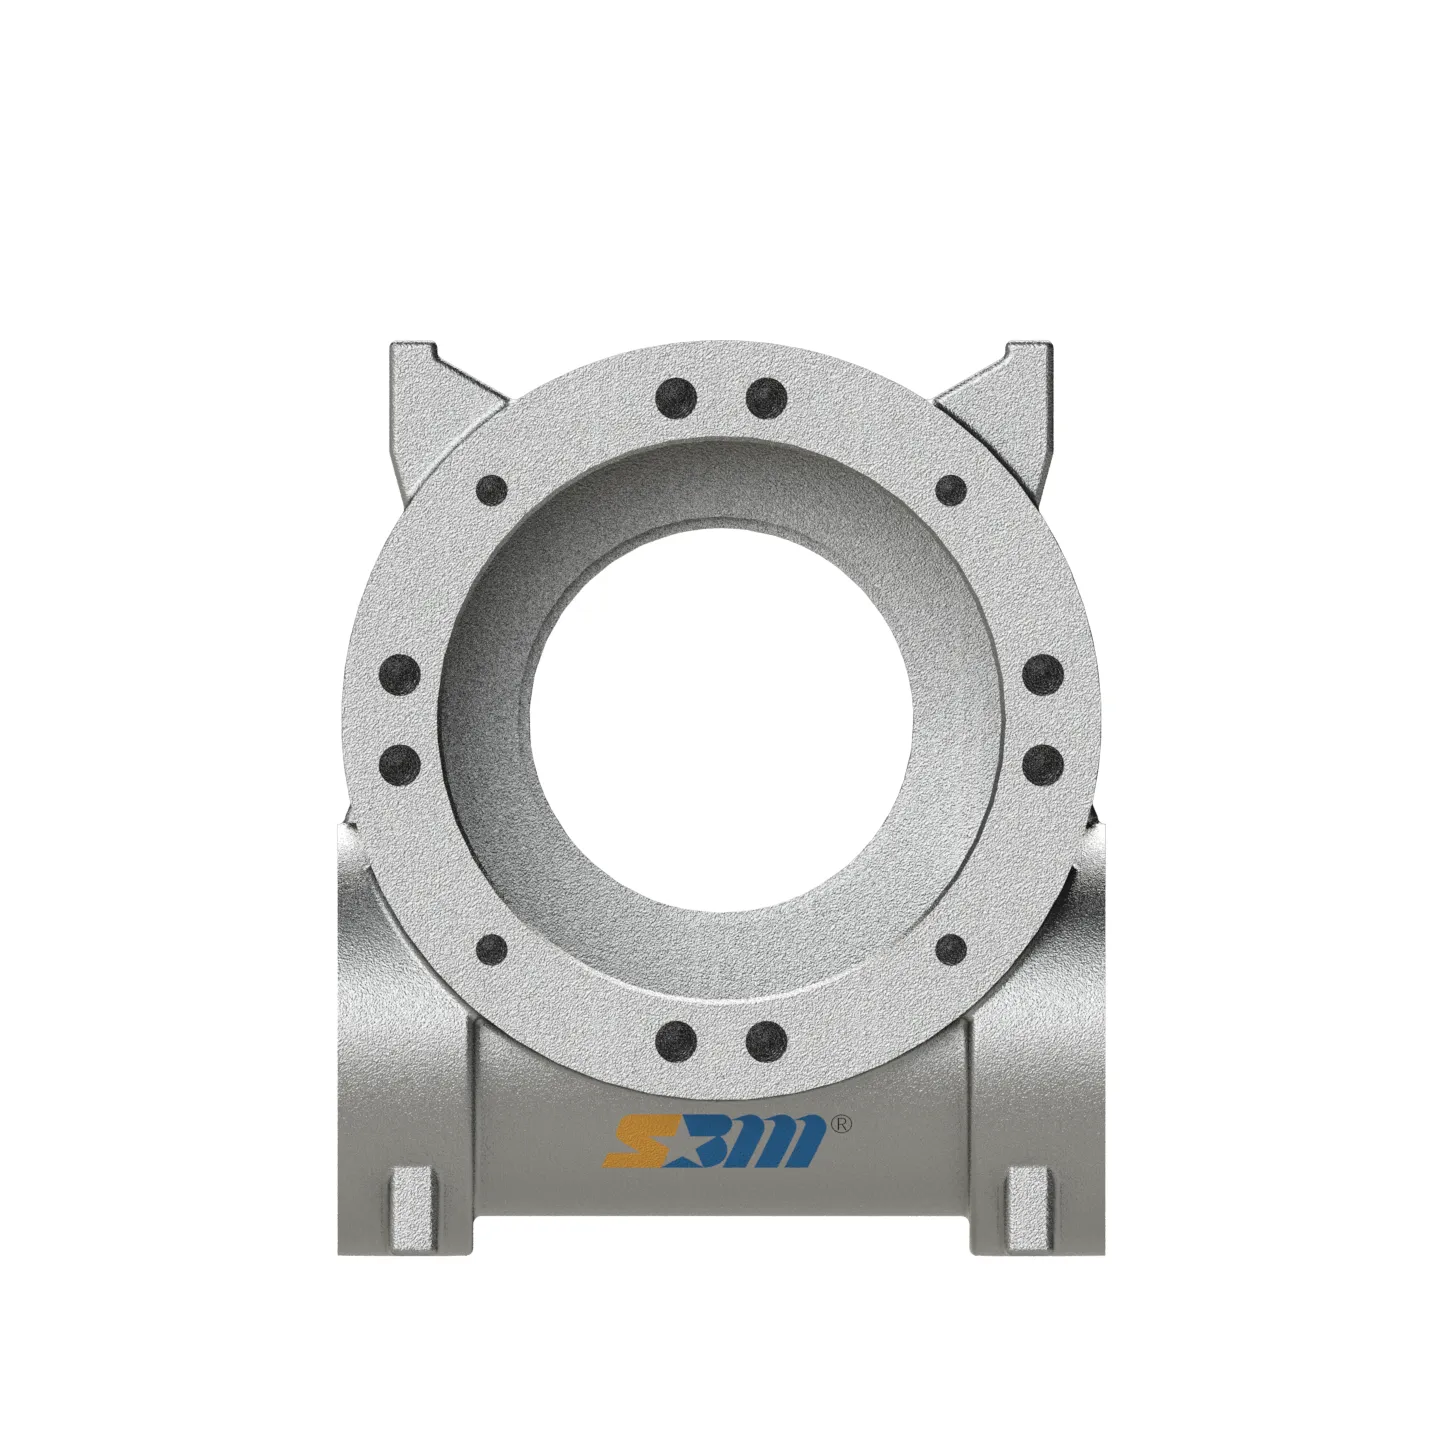
S180 Rotacijski aktuator kućište | Visokotorzijski QT500 gumenac odbačenog pjene
Tražite kućište za tešku rotacionu aktuator S180? Otkrijte premium QT500-7 čelične željezne kućište zupčanika i štitne rešetke Shellppon-a odlijeđene naprednom EPC tehnologijom.
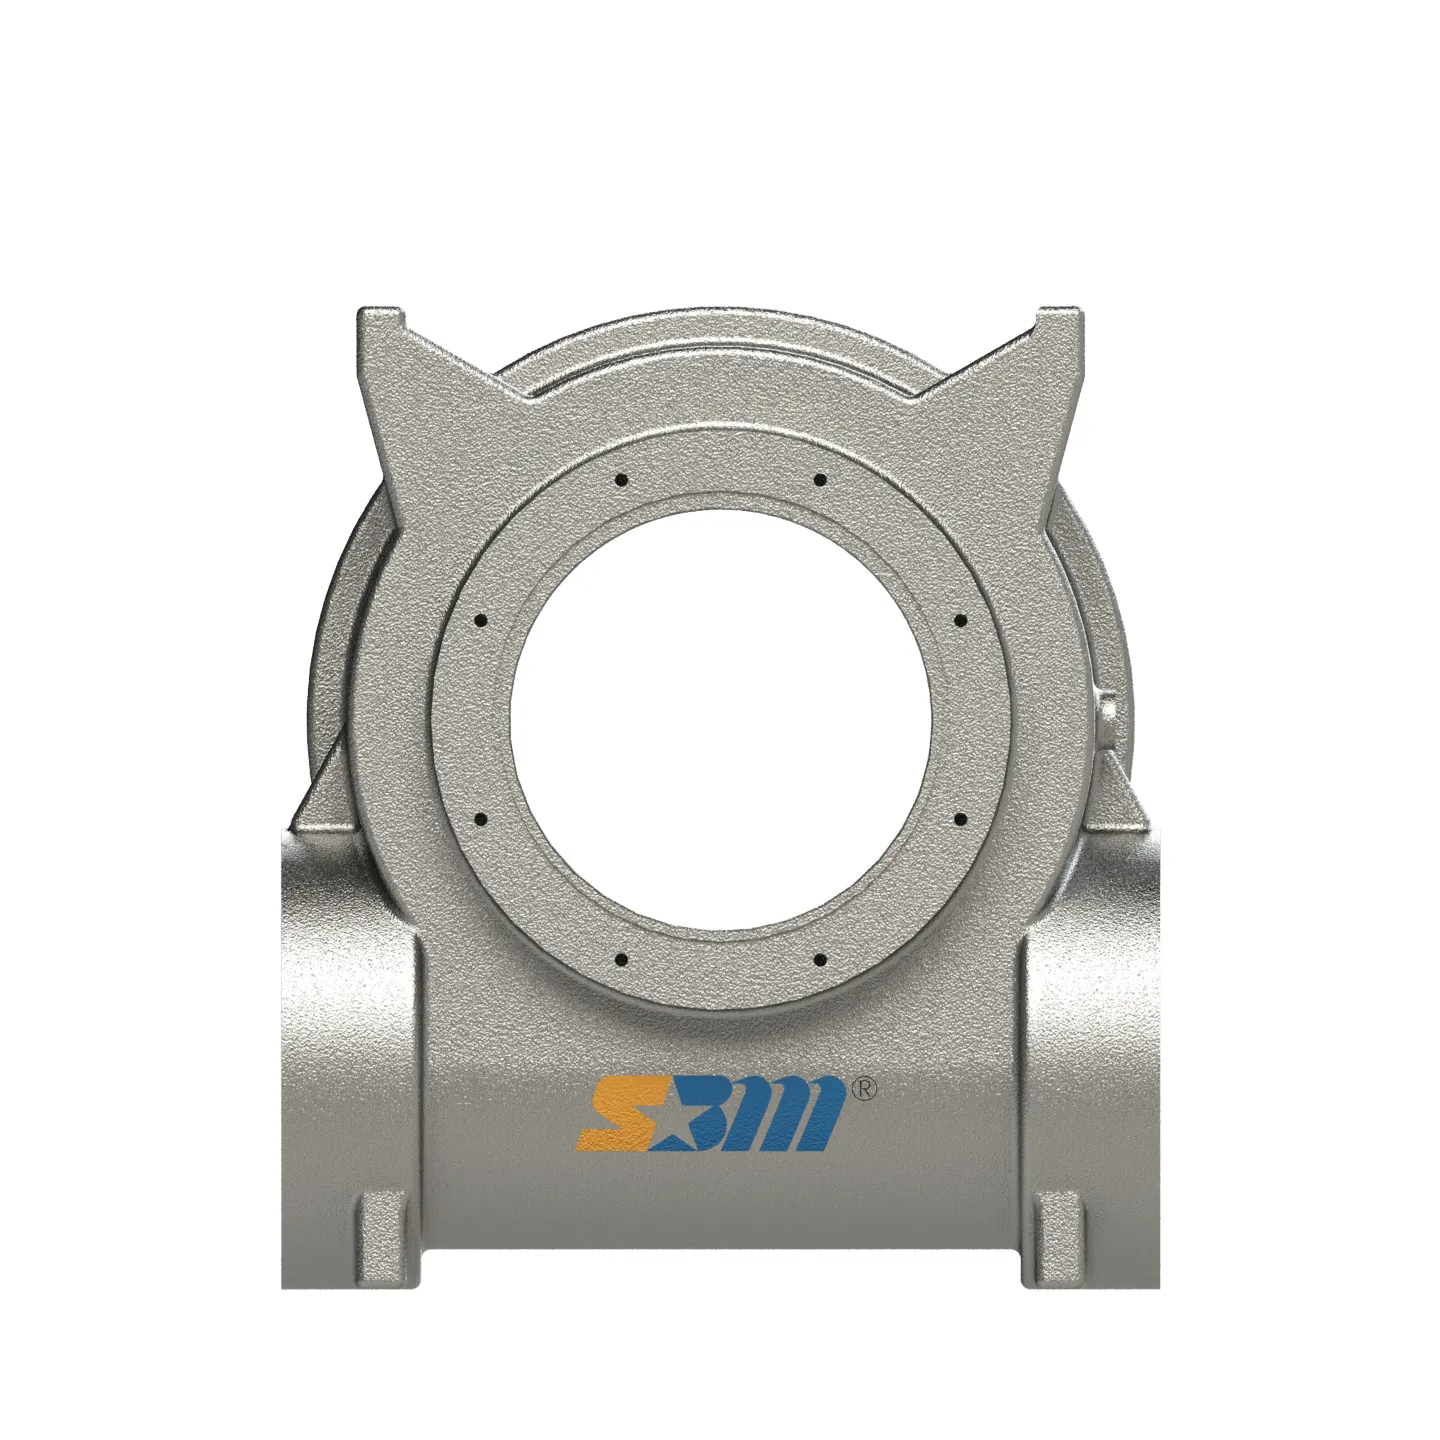
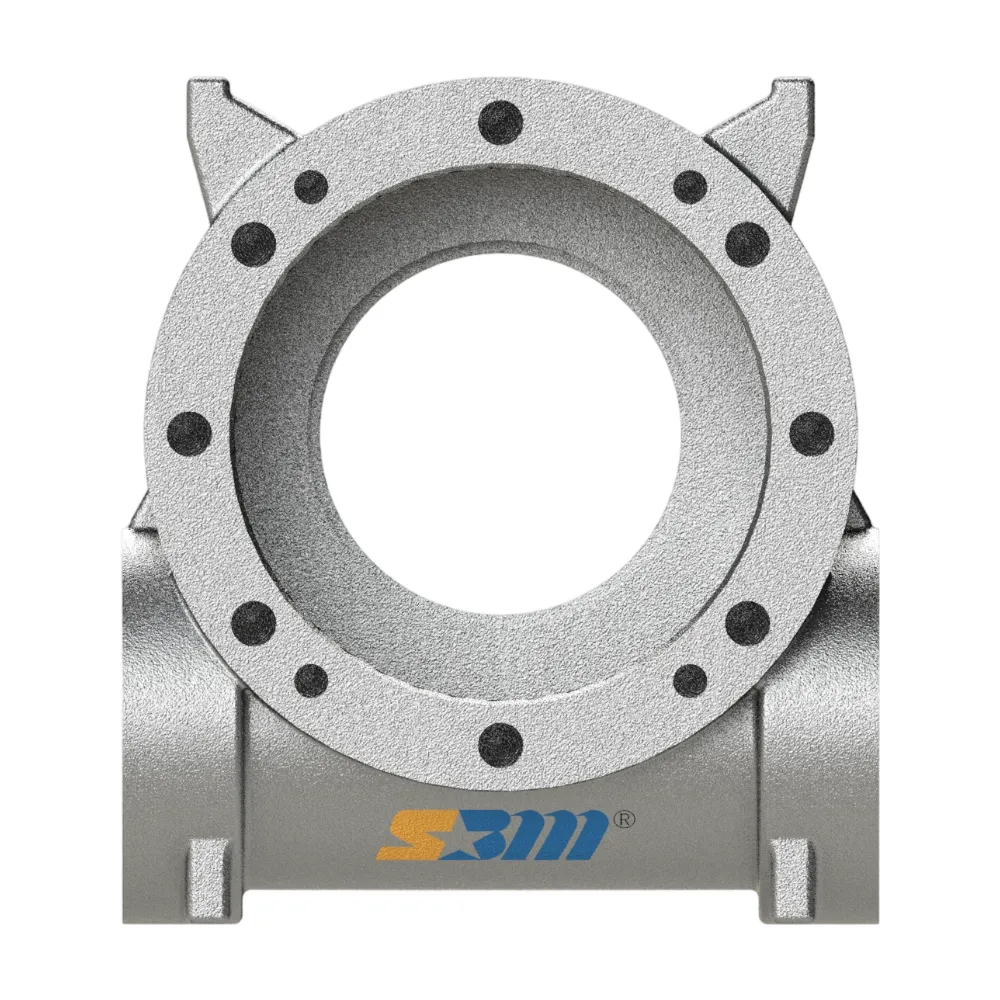
Kućište rotacionog aktuatora S140 | Livenje od izgubljene pjene za teške uslove rada QT500
Tražite robusno kućište rotacionog aktuatora S140? Otkrijte Shellpponova visokočvrsta kućišta zupčanika od nodularnog liva QT500-7, livena korištenjem napredne EPC tehnologije.
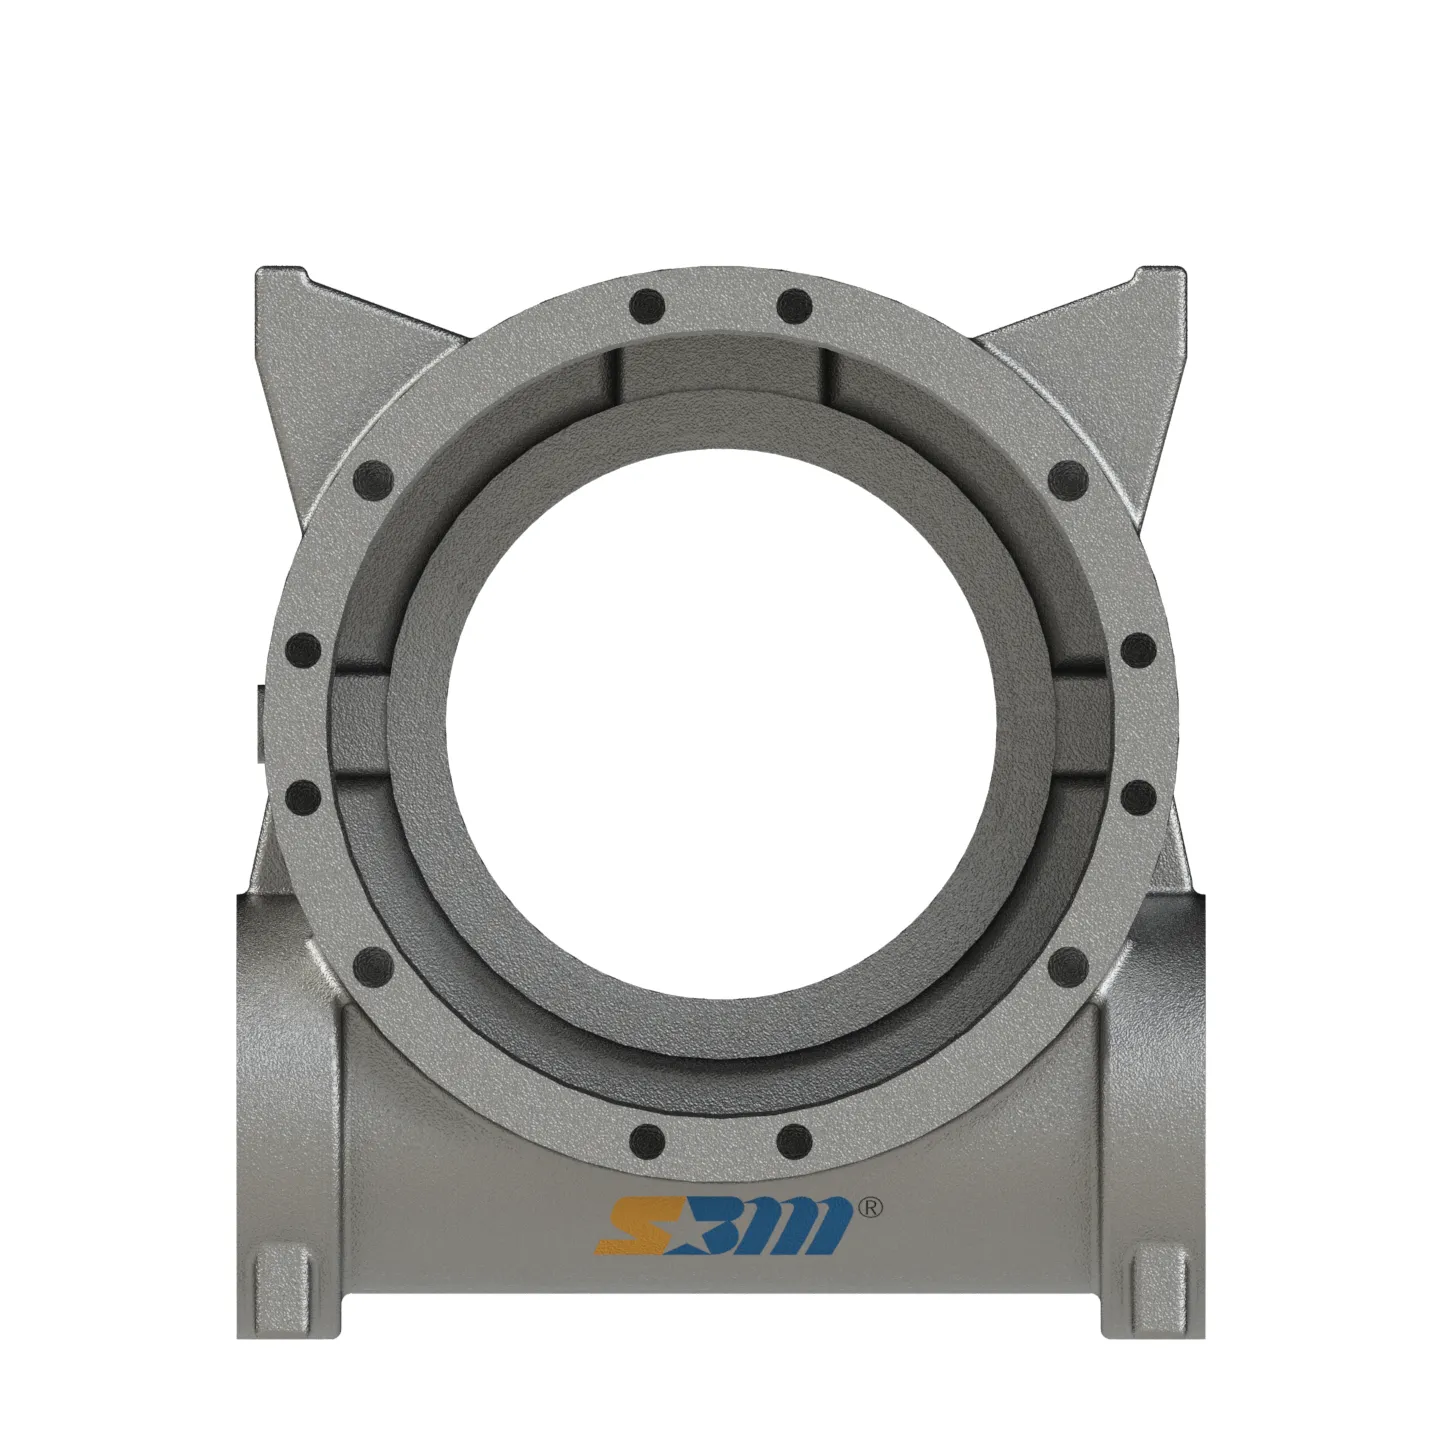
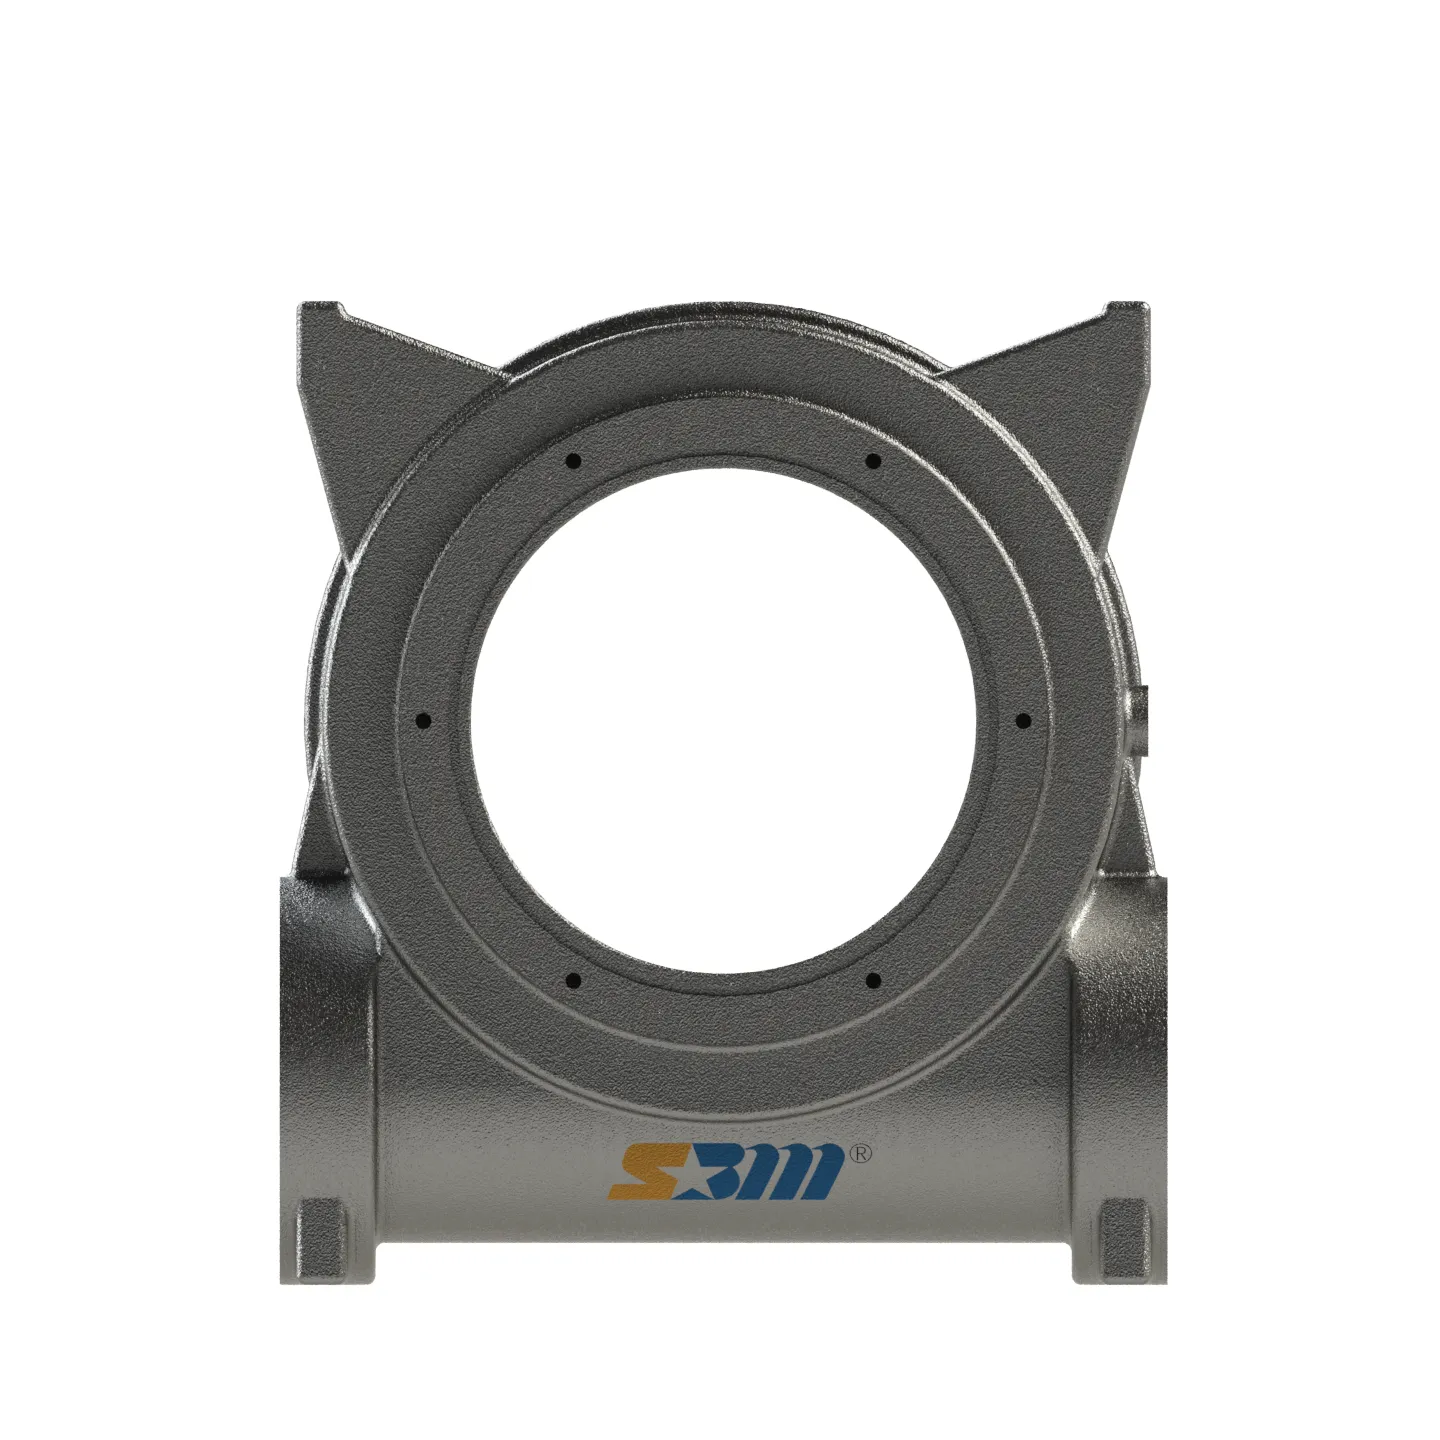
S100 Rotacijski aktuator kućište zupčanika i nosača
Potražujete robustno kućište za rotacioni aktuator S100? Otkrijte premium kućišta od čelika QT500-7 s zupčanikom i rebrastom od Shellppon, lijevana pomoću napredne EPC tehnologije.
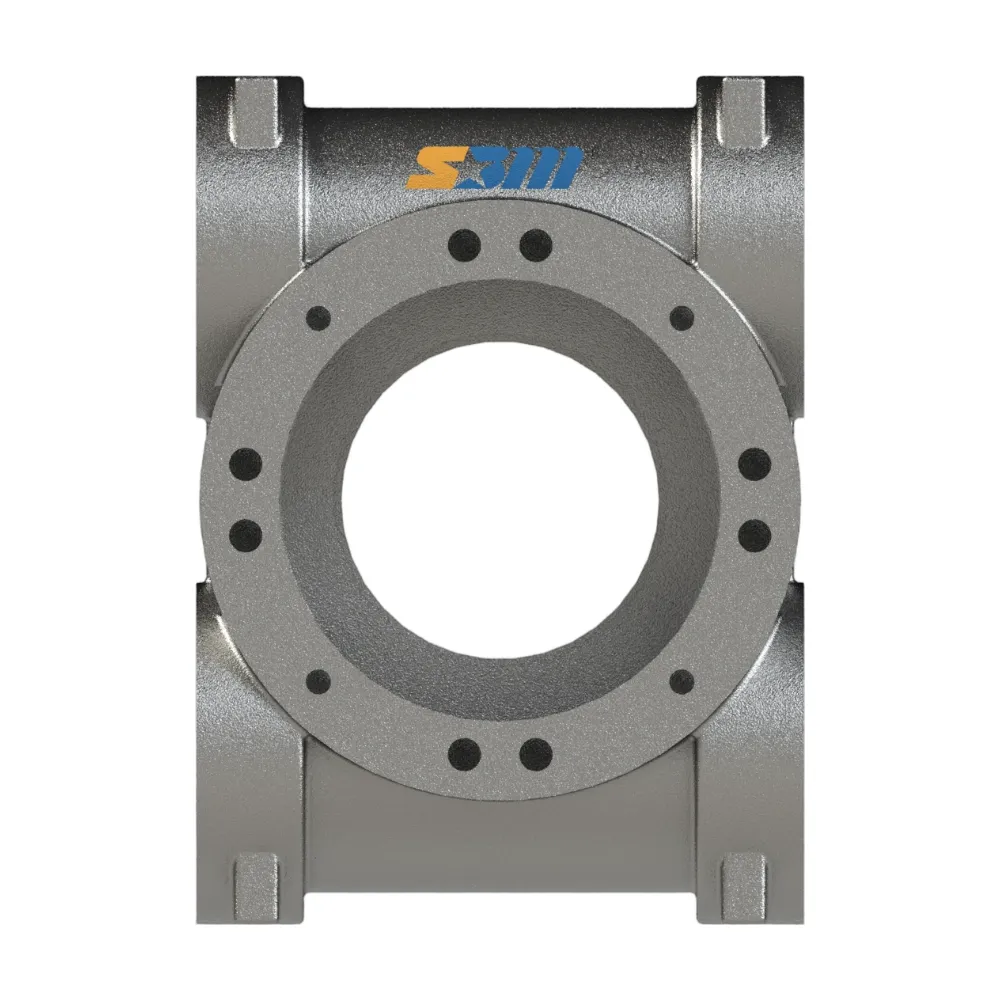
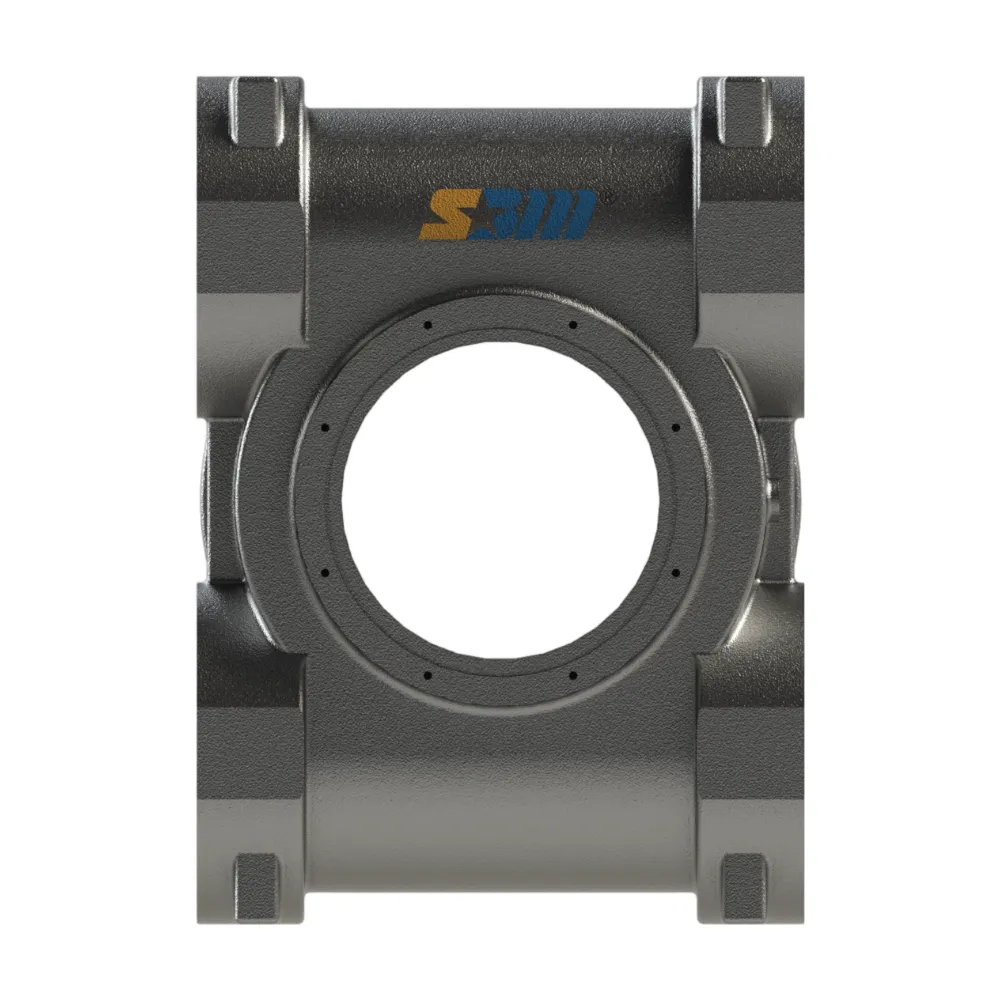
Kućište zupčanika-štapa rotacionog aktuatora D180
Otkrijte kućište zupčanika i nosača rotacionog aktuatora D180 proizvođača Shellppon. Napravljeno od visokostruke čvrste gvožđe QT500-7 primenom vrhunske tehnologije gumenog lijevanja (EPC).


